安川焊接机器人在汽车制造、工程机械等批量焊接场景中应用广泛,其稳定的作业性能保障了生产效率,但保护气消耗长期占据耗材成本的较大比例。传统恒定流量供气模式下,为避免起弧、收弧阶段保护不足,通常按峰值需求设定流量,导致稳定焊接阶段大量气体被浪费。随着制造业降本压力增大,企业对焊接节气的需求从常规节能升级为大幅降耗,较高比例的节气率成为核心目标。WGFACS节气装置针对安川焊接机器人的控制特性和焊接工艺需求定制开发,通过精准的动态调控的方式,为这一高节气目标的实现提供了可靠解决方案。
WGFACS节气装置与安川焊接机器人的深度适配,是实现高效节气的基础。安川机器人的控制系统具备高精度参数输出能力,能实时反馈焊接电流、电压、送丝速度及焊枪姿态等核心数据。WGFACS装置通过专用通讯模块接入安川机器人控制柜,实现数据双向同步,打破传统节气设备仅依赖电流信号的单一调控局限。装置内置的安川专属适配算法,能解析机器人的焊接程序指令,提前预判焊接阶段变化,使保护气供给从“被动响应”升级为“主动适配”,为大幅节气创造了技术条件。
分段式精准调控策略,是实现高节气率的核心技术支撑。安川焊接机器人作业时,不同阶段的保护气需求差异显著,WGFACS装置针对各阶段设计差异化供给方案。起弧瞬间,安川机器人输出高峰值电流击穿氧化膜,装置捕捉到电流信号后,在极短时间内将流量提升,快速形成致密气幕,确保熔池初始保护;起弧后短时间内,电流回落至稳定值,装置同步将流量降低,这一阶段的流量压缩成为节气关键。稳定焊接时,根据安川机器人的焊枪运动速度和焊缝跟踪数据,动态微调流量,确保气幕覆盖熔池的同时避免冗余。
收弧阶段的延时调控进一步放大节气效果。安川机器人收弧时执行电流衰减程序,WGFACS装置监测到衰减信号后,保持当前流量直至弧坑凝固,随后并非立即断气,而是降至基础值的较低比例维持数秒,既防止弧坑氧化,又避免持续高流量浪费。对于多层多道焊作业,装置通过记忆安川机器人的层间停顿信号,在停顿期间将流量降至极低的保压状态,仅维持管路内气体纯度,这一环节可额外节省不少气体消耗。
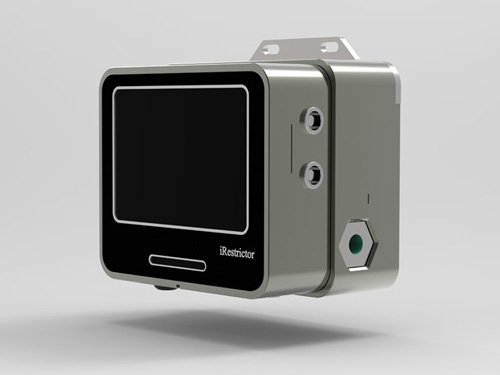
针对安川焊接机器人的典型作业场景,WGFACS装置设计了专项节气方案。在汽车车身薄板焊接中,安川机器人采用低飞溅焊接工艺,电流波动幅度小,装置将流量调节精度控制在较高水平,稳定阶段流量可降至传统模式的较低比例。在工程机械厚板焊接中,机器人执行多层焊程序,装置结合每层电流参数和层间间隔,定制不同的流量曲线,厚板填充层焊接时流量比传统模式大幅降低,盖面层因需保证外观适当提升,但整体仍实现高效节气。
安川机器人的脉冲焊接工艺中,WGFACS装置的节气优势更为突出。脉冲焊接时电流周期性波动,传统模式按脉冲峰值设定流量,导致谷值阶段大量气体浪费。WGFACS装置通过与安川机器人的脉冲信号同步,在电流峰值时提升流量至合适比例,谷值时降至较低比例,流量随脉冲周期精准波动,相比传统模式可节省大量气体,配合其他阶段调控,整体节气率达到较高水平。
科学的安装与调试流程,是确保60%节气率落地的关键。安装时采用并联气路设计,在安川机器人原有气路基础上接入WGFACS装置,保留原气路作为备用,不影响机器人正常作业。信号连接采用安川专用接口,无需改动机器人内部线路,通过适配选型方式完成对接。调试时各阶段电流、速度参数,在WGFACS装置中输入对应参数生成初始曲线,试焊时根据焊缝外观和气体流量计数据微调,重点优化稳定阶段的流量系数,直至达到目标节气率。
安川焊接机器人搭配WGFACS节气装置实现较高比例的节气率,并非单纯依靠降低流量,而是通过精准适配机器人工艺特性的动态调控实现。这种方式既解决了传统节气设备保护不足或调控滞后的问题,又最大化压缩了冗余消耗。在当前制造业精益生产的需求下,这一组合不仅能大幅降低保护气成本,还能提升生产线连续作业效率,为安川焊接机器人用户提供了兼具经济性和可靠性的节气解决方案。