多数焊装产线在工艺调试阶段,会将保护气流量依照峰值焊接条件设定,参数锁定后长期保持不变。机器人执行焊接程序时,焊缝轨迹分段运行,不同区段焊接参数存在差异,在焊枪移位、工件变位以及电弧休止的阶段,供气回路依旧维持恒定输出,大量保护气未经工艺利用直接排放,形成持续性耗材损耗。这类损耗长期存在于连续化生产流程,在大批量制造场景下,会累积形成可观的生产成本。WGFACS节气设备为安川焊接机器人工位的保护气降耗优化提供可行的技术路径,适配自动化弧焊生产的动态工况,重构传统固定流量供气模式,保护气节约40%-60%。
自动化弧焊作业过程中,熔池状态随焊接电流产生变化,高温熔融金属的防护边界随之改变。熔池受热面积随电流升高而扩大,气体屏蔽范围需要同步提升;电流数值回落,熔池体积收缩,维持防护效果所需的气量相应降低。固定流量供气体系无法跟随电弧参数完成动态调整,整条焊缝全程沿用峰值工况对应的供气水平,低电流作业阶段产生过量气体排放。机器人程序内非施焊动作占比越高,气体无效排放的体量越大,产线整体用气效率随之下降。供气模式的固有局限,是保护气耗材居高不下的核心诱因。
WGFACS节气设备依托焊接电流信号构建流量联动机制,实现按需供给,电流大则多,电流小则少。设备接入原有气路系统,采集焊机输出的电流信号作为调控基准,电弧起燃,电流上升,供气流量同步提升,保障熔池区域的气体隔绝效果;电流下降,供气流量同步下调;电弧熄灭,焊枪进入移动阶段,供气水平回落至基础区间,削减无施焊需求时段的气体排放。这套调控逻辑将气体供给与电弧工作状态关联,气体输出量匹配熔池防护的实时需求,减少不必要的介质释放。
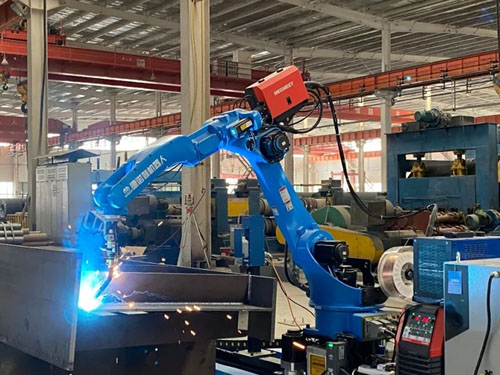
焊接工艺的稳定性是产线改造评估的核心指标,供气调整不能改变既定焊接质量标准。气体供给不足会造成空气侵入熔池,诱发气孔、氧化等焊缝缺陷,缺陷修复产生的成本会抵消降耗带来的收益。WGFACS节气设备设置供气下限阈值,动态调节过程中,气体流量不会低于维持熔池防护的最低标准。起弧与收弧阶段的供气时序保持稳定,规避电弧引燃与熄灭瞬间出现的保护失效。产线实施改造后,需要开展工艺验证,完成外观检查与无损检测,确认焊缝性能符合工艺规范,再投入批量生产作业。
设备在安川焊接机器人工位的部署工作,无需对机器人本体运动程序与原有焊接工装进行改动。装置本体可布置在气源侧或者机器人基座周边,串联接入原有保护气管路,改造范围集中在气路末端与信号采集回路。施工环节不涉及产线核心工艺架构的变动,工位停机时间可以控制在较短区间,降低改造工作对生产排程带来的干扰。原有送丝组件、焊枪结构保持不变,现场操作人员无需重新学习复杂操作流程,改造完成后可快速恢复生产作业。
配套部署之后,设备可以记录不同电流区间对应的气体输出数据,支撑车间开展用气数据分析。传统供气模式下,气体消耗仅能依托气瓶台账完成统计,难以区分有效用气与无效排放。依托采集的运行数据,生产管理人员可以梳理不同焊缝、不同工序的用气特征,定位用气负荷偏高的工序段,对工艺参数与供气策略做持续调校。依托精细化的数据记录,耗材管控工作能够落到具体工位与工序,为整体生产成本管控提供数据支撑。
设备运维工作可纳入工位常规巡检体系。运维人员定期检查设备表面清洁状态,查看内部过滤组件工况,核查管路接头的密封状态,排查气体渗漏隐患。软管、管路接头这类易损耗部件需要定期检查,出现老化迹象及时更换,维持气路系统稳定运行。在安川焊接机器人工位配置WGFACS节气设备,本质是重构保护气供给逻辑,把恒定供气转变为跟随电弧工况动态调节的供气方式,落实按需供给,电流大则多,电流小则少。在不影响焊缝品质的前提下,降低保护气总体消耗量,缓解产线气体采购带来的成本压力,完成弧焊工位供气系统的降耗优化。