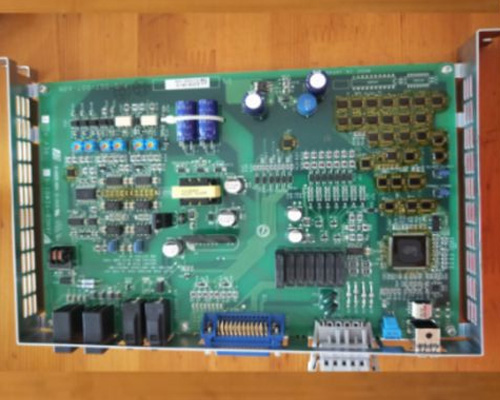
安川机器人弧焊基板作为焊接系统的核心枢纽,承担焊接参数调控、信号交互与电源协调功能,一旦发生短路故障,会直接触发过流报警、焊机不起弧、机器人急停停机,甚至烧毁主板与焊接电源,快速开展专业维修是避免设备重创、恢复产线焊接能力的关键。
弧焊基板短路并非偶然突发,而是工况侵蚀、元件老化、线路异常、操作失误四类因素长期叠加的结果。焊接车间高温、高湿、强粉尘与金属飞溅物,会持续破坏基板绝缘层;长期大电流负载运行,易导致元件过热击穿;外部线缆破损、错接或焊机故障反向冲击,都会诱发基板短路,只有精准定位诱因并推进维修,才能彻底消除故障隐患。
环境侵蚀与绝缘劣化是基板短路的首要诱因,也是安川机器人维修初期重点排查的基础问题。焊接过程中产生的金属粉尘、焊渣、油污会附着在基板表面与元件引脚,形成导电通路;车间潮湿水汽侵入后,会导致PCB板铜箔氧化、绝缘电阻下降,最终引发相邻线路或元件间短路,针对性的清洁与绝缘修复是维修的核心基础步骤。
电子元件老化与热击穿是短路故障的核心内因,占据故障比例超70%。弧焊基板集成保险丝、电容、电阻、光耦、芯片等精密元件,长期大电流工作会使电容鼓包漏液、电阻阻值漂移、芯片过热烧毁;瞬间电压波动或过载冲击,会导致元件内部击穿短路,这类故障需通过专业检测锁定损坏元件,开展精准维修。
外部线路异常与负载冲击是诱发基板短路的高频外部因素,安川机器人维修时需同步排查外围链路。焊接线缆外皮破损导致芯线短路、接地不良;焊机内部故障(如整流桥击穿)反向输出异常电流;基板接口CN320/CN322针脚氧化、虚接或异物导电,都会直接造成基板短路,脱离外围检测的维修无法彻底根除故障。
操作与参数设置失误是人为诱发短路的关键原因,易被运维人员忽视。焊接参数超限、送丝速度异常、气体流量不足导致电弧不稳,会引发电流骤增冲击基板;更换焊机或改装线路时错接正负极、短接接口引脚,会瞬间造成基板短路,这类故障需结合操作记录排查,同步优化参数并维修硬件。
开展弧焊基板短路维修,必须严格遵循“断电放电、防静电、先外后内、先测后修”的安全准则。作业前切断控制柜总电源,拔下基板所有连接线缆,静置15分钟释放电容余电,佩戴防静电手环操作,防止静电击穿精密元件;做好螺丝分类存放、接口标记,避免装配错误,保障维修安全推进。
外观与外围线路排查是安川机器人维修的第一步,可快速定位显性故障。打开控制柜取出弧焊基板,目视检查有无烧焦痕迹、元件鼓包、铜箔烧断、引脚短路粘连;检查CN321/CN322/CN324接口针脚是否弯曲、氧化、短接;排查外部焊接线缆、焊机本体有无短路、破损,修复或更换损坏部件,排除外围诱因。
绝缘检测与通断测试是定位隐性短路点的核心维修手段。使用万用表电阻档,测量基板电源端对地、各接口引脚间电阻,正常应呈高阻态,电阻接近零则为短路;重点检测保险丝F1/F2、电容、光耦、功率元件引脚通断,锁定短路故障区域,为精准维修提供依据。
元件级更换与焊接修复是解决短路故障的核心维修环节。针对鼓包漏液的电容、击穿的电阻/芯片、烧断的铜箔,采用热风枪拆焊损坏元件,清理焊盘残留焊锡,更换同规格工业级元件;对烧断的PCB铜箔,用细导线飞线连接修复,确保电路导通,恢复基板电气性能。
接口与电路清洁绝缘处理是强化维修效果、预防故障复发的关键步骤。用无水酒精彻底清洗基板表面、元件引脚、接口针脚的粉尘、油污、氧化层,烘干后在电路板表面喷涂三防漆,增强绝缘防潮能力;检查并加固所有连接器,防止虚接,从环境层面阻断短路诱因,提升维修后稳定性。
系统参数校准与联机测试是验证维修质量的必要环节。安川机器人维修完成后,将基板装回控制柜,正确连接所有线缆,上电检测基板供电电压是否正常;进入示教器系统,校准焊接参数、I/O信号映射,测试引弧、送丝、断弧检测等功能;联机运行焊接程序,连续工作1小时无报警、焊接稳定,即为维修合格。
建立定期养护机制可降低短路故障概率,减少后续维修工作量。日常保持控制柜密封良好、散热通畅,每周清理基板表面粉尘;每月检查焊接线缆绝缘层、接口连接状态,紧固松动接头;每季度检测基板关键元件参数、备份系统数据,及时更换老化元件,保障弧焊基板长期稳定运行,支撑焊接产线高效作业。