安川AR900面向弧焊作业场景开发,长期处在焊渣飞溅、烟尘弥漫的工位环境,持续的热辐射和金属粉尘会改变部件损耗节奏,养护工作不能照搬通用搬运机型的方案。焊接作业带来的损耗大多集中在焊枪配套组件、腕部运动副以及气路管线,需要把安川机器人保养的重心向这些区域倾斜,巡检阶段发现的异常痕迹,做好信息留存,择期安排维修,避免焊接过程中突发停机影响焊缝成型。
班组日常巡检可以依托换工件的空档开展,设备切换至手动模式即可,无需长时间停机断电。重点观察腕部焊枪安装基座周边,焊接飞溅堆积之后会限制腕轴转动空间,堆积量持续增加,臂体摆动时会产生额外阻力,抬高伺服负载。留意送丝软管走向,软管弯折半径过小,焊丝输送阻力上升,容易出现送丝卡顿,干扰电弧稳定性。同步观察控制柜屏幕上的电流波动记录,相同焊接参数下电弧电流起伏变大,除了焊丝、母材因素之外,也可能和线缆接触状态存在关联,这些现场观测的信息,都作为深度保养的参考线索。
停产窗口期的养护优先处理焊枪及送丝整套组件,这是弧焊机器人区别于其他机型的核心部分。拆解枪颈、导电嘴座,清理内腔附着的焊渣堆积物,飞溅凝固之后质地坚硬,堆积在气体流道内,会改变保护气的出气形态,产生气孔类焊接缺陷。检查送丝轮槽的磨损状态,槽体出现沟槽之后,焊丝夹持力不稳,送丝速度出现波动。查看送丝电机运转时的声响,轴承位置混入烟尘粉尘,运转阻力会逐步变大,磨损明显的送丝配件直接替换,减少焊接过程里的工艺异常。
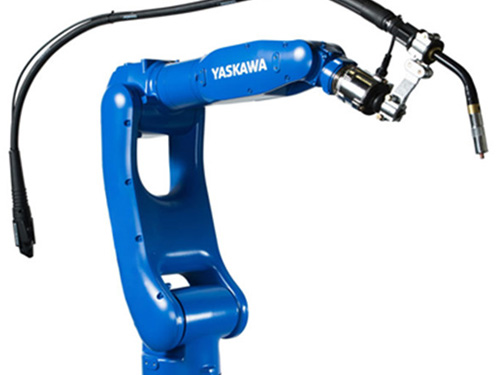
本体关节的养护,重点关注防尘密封的状态。焊接烟尘颗粒细小,随着气流飘散,顺着密封缝隙进入关节腔体之后,会混入润滑介质,加快齿轮与轴承磨损。安川机器人保养查看各个关节结合处密封唇边,表层附着焊尘、唇边失去弹性,防护能力就会下降。取样查看关节内部润滑油,油液混入金属粉尘之后色泽发暗,润滑承载能力下降,结合运行时长判断是否需要更换油品。缓慢转动各关节,感受运转过程阻尼变化,局部阻滞感明显的位置,标记之后纳入维修核查清单。
气路系统的核验是弧焊养护不可忽略的环节。混合气或者氩气输送管路长期受车间温度变化影响,接头密封圈老化之后会出现微泄漏,泄漏量微弱时很难直接察觉,只会体现为气体消耗量缓慢上涨。顺着气源到焊枪的整条管路逐段检查,查看接头位置是否存在油污痕迹,气体泄漏会带走少量管路内润滑介质。检查减压阀输出压力的稳定性,稳压性能衰减,焊接过程保护气流量出现浮动,焊缝表面容易产生氧化变色,稳压组件性能下滑时及时更换。
控制柜内部养护,要做好粉尘管控。焊接烟尘导电性偏高,沉积在驱动板、接线端子表面,容易诱发信号扰动。安川机器人保养拆除外侧防尘滤网吹扫清理,梳理动力线缆、焊接电缆的固定状态,焊接大电流产生的热效应,会加速线缆绝缘层老化。备份程序与焊接参数之后,检查原点电池状态,容量衰减及时替换,防止断电之后参数丢失,耗费大量调试时间。线缆端子氧化的位置,使用专用清洁耗材做处理,保障大电流传输稳定。
安川机器人保养作业完成之后,分阶段试运行验证工况。先空载运行焊接运动轨迹,走完起弧、运条、收弧整套路径,监听关节运转声响,查看负载反馈数值。空载测试无异常,再开启供气与送丝,使用试板开展试焊,观察电弧燃烧状态、保护气的覆盖效果,确认送丝平稳,没有气孔、断弧等现象。多道试焊之后状态稳定,再交由班组投入批量焊接作业。
每次保养记录气路压力、油液状态、送丝组件磨损情况,对比多周期记录,预判部件衰减节奏。安川AR900焊接机器人养护的核心,在于控制焊渣烟尘对运动副、气路、送丝系统的侵蚀,依托定期养护减少焊接工艺缺陷,保障弧焊工位持续生产。